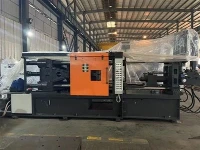
1. ಡೈ ಕಾಸ್ಟಿಂಗ್ ಮೆಷಿನ್ ಇಂಜೆಕ್ಷನ್ ಫೋರ್ಸ್
ಇದು ಒತ್ತಡದ ಮೊದಲು ಇಂಜೆಕ್ಷನ್ ಬಲವನ್ನು ಸೂಚಿಸುತ್ತದೆ. ತಯಾರಕರು ಒದಗಿಸಿದ ಕಾರ್ಯಕ್ಷಮತೆಯ ನಿಯತಾಂಕಗಳು ಸಾಮಾನ್ಯವಾಗಿ ಒತ್ತಡದ ನಂತರ ಇಂಜೆಕ್ಷನ್ ಫೋರ್ಸ್ ಆಗಿರುತ್ತವೆ. ನಮಗೆ ತಿಳಿದಿರುವಂತೆ, ಒತ್ತಡದ ಮೊದಲು ಸಾಕಷ್ಟು ಇಂಜೆಕ್ಷನ್ ಬಲವು ಕರಗಿದ ಲೋಹದ ಘರ್ಷಣೆಯ ಪ್ರತಿರೋಧವನ್ನು ಸಂಪೂರ್ಣವಾಗಿ ಜಯಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ, ಅದು ಇಂಗೇಟ್ (ಒಳಗಿನ ಗೇಟ್) ಮೂಲಕ ಹಾದುಹೋಗುತ್ತದೆ, ಎರಕದ ಅಚ್ಚನ್ನು ತೀವ್ರವಾಗಿ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ ಮತ್ತು ಎರಕದ ಆಂತರಿಕ ಗುಣಮಟ್ಟವನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ವಿಫಲವಾಗಿದೆ. ಆದ್ದರಿಂದ, ಡೈ ಕಾಸ್ಟಿಂಗ್ ಯಂತ್ರವನ್ನು ಖರೀದಿಸುವ ಮೊದಲು, ಒತ್ತಡದ ಮೊದಲು ಇಂಜೆಕ್ಷನ್ ಬಲದ ಬಗ್ಗೆ ನೀವು ವಿಚಾರಿಸಬೇಕು ಅಥವಾ ಇಂಜೆಕ್ಷನ್ ಸಿಲಿಂಡರ್ನ ವ್ಯಾಸವನ್ನು ಸ್ಪಷ್ಟಪಡಿಸಬೇಕು ಇದರಿಂದ ಇಂಜೆಕ್ಷನ್ ಬಲವು ಸಾಕಾಗುತ್ತದೆಯೇ ಎಂದು ನೀವು ಲೆಕ್ಕಾಚಾರ ಮಾಡಬಹುದು.
2. ಡೈ ಕಾಸ್ಟಿಂಗ್ ಮೆಷಿನ್ ಪ್ರೆಶರೈಸೇಶನ್ ಪ್ರಾರಂಭ ಮತ್ತು ಅಂತಿಮ ಸಮಯ
ಇದು ಒತ್ತಡದ ಆಜ್ಞೆಯನ್ನು ನೀಡುವುದರಿಂದ ಒತ್ತಡದ ಪ್ರಾರಂಭದವರೆಗಿನ ಸಮಯವನ್ನು ಸೂಚಿಸುತ್ತದೆ, ಅಂದರೆ, ಇಂಜೆಕ್ಷನ್ ಸೂಜಿಯ ಚಲನೆಯ ಮುಕ್ತಾಯದಿಂದ (ಶುಷ್ಕ ಇಂಜೆಕ್ಷನ್) ಒತ್ತಡದ ಪ್ರಾರಂಭದವರೆಗಿನ ಮಧ್ಯಂತರ. ಈ ಸಮಯದ ಮಧ್ಯಂತರವು 0.02 ಸೆಕೆಂಡುಗಳಿಗಿಂತ ಕಡಿಮೆಯಿರಬೇಕು, ಕಡಿಮೆ ಉತ್ತಮವಾಗಿರುತ್ತದೆ. ಸಮಯವು ತುಂಬಾ ಉದ್ದವಾಗಿದ್ದರೆ, ಇಂಗೇಟ್ (ಒಳಗಿನ ಗೇಟ್) ನಲ್ಲಿ ಕರಗಿದ ಲೋಹವು ಈಗಾಗಲೇ ಗಟ್ಟಿಯಾಗುತ್ತದೆ ಮತ್ತು ಒತ್ತಡವು ವಿಫಲಗೊಳ್ಳುತ್ತದೆ.
3. ಡೈ ಕಾಸ್ಟಿಂಗ್ ಮೆಷಿನ್ ಪ್ರೆಶರ್ ಬಿಲ್ಡ್ ಅಪ್ ಟೈಮ್-
ಇದು ಒತ್ತಡದ ರಚನೆಯ ಪ್ರಾರಂಭದಿಂದ ಅಗತ್ಯವಿರುವ ಒತ್ತಡದ ಮೌಲ್ಯವನ್ನು ತಲುಪುವವರೆಗೆ ಅಗತ್ಯವಿರುವ ಸಮಯವನ್ನು ಸೂಚಿಸುತ್ತದೆ- (ಒತ್ತಡದ ಏರಿಳಿತಗಳನ್ನು ತೆಗೆದುಹಾಕುವ ಮತ್ತು ಅಗತ್ಯವಾದ ಸ್ಥಿರ ಒತ್ತಡವನ್ನು ತಲುಪುವ ಒತ್ತಡವು ಬಿಲ್ಡ್ ಅಪ್ ಒತ್ತಡವಾಗಿದೆ). ಈ ಸಮಯವು 0.02 ಸೆಕೆಂಡುಗಳಿಗಿಂತ ಕಡಿಮೆಯಿರಬೇಕು. ಇಲ್ಲದಿದ್ದರೆ, ಎರಕಹೊಯ್ದವು ದ್ವಿತೀಯಕ ಭರ್ತಿ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ಸಾಕಷ್ಟು ಒತ್ತಡವನ್ನು ಅನುಭವಿಸುವುದಿಲ್ಲ (ಹೆಚ್ಚಿನ ಒತ್ತಡ ಮತ್ತು ಕಡಿಮೆ ವೇಗದಲ್ಲಿ ಡೈಗೆ ಕರಗಿದ ಲೋಹದ ಚುಚ್ಚುಮದ್ದು, ಇದನ್ನು ಒತ್ತಡೀಕರಣ ಎಂದೂ ಕರೆಯಲಾಗುತ್ತದೆ). ಘನೀಕರಣದ ನಂತರ ಒತ್ತಡವು ಕೇವಲ 90% ತಲುಪುತ್ತದೆ, ಅನಿವಾರ್ಯವಾಗಿ ಒತ್ತಡದ ರಚನೆಯ ಪರಿಣಾಮಕಾರಿತ್ವವನ್ನು ಕಡಿಮೆಗೊಳಿಸುತ್ತದೆ-, ಅಥವಾ ಅದನ್ನು ಸಂಪೂರ್ಣವಾಗಿ ತೆಗೆದುಹಾಕುತ್ತದೆ. ಸಾಮಾನ್ಯವಾಗಿ, ಒತ್ತಡದ ಪ್ರಾರಂಭ ಮತ್ತು ಅಂತ್ಯದ ಸಮಯ ಮತ್ತು ಒತ್ತಡದ ನಿರ್ಮಾಣದ-ಅಪ್ ಸಮಯವು ಒತ್ತಡವನ್ನು ಹೆಚ್ಚಿಸುವ ಸಮಯ-, ಇದು 0.04 ಸೆಕೆಂಡುಗಳಿಗಿಂತ ಕಡಿಮೆಯಿರಬೇಕು. ತೆಳುವಾದ ಒಳಹರಿವಿನ ಗೇಟ್ಗಳು (ಆಂತರಿಕ ಸ್ಪ್ರೂಸ್) ಮತ್ತು ಹೆಚ್ಚಿನ ಶಕ್ತಿ ಮತ್ತು ಲೋಡ್ ಸಾಮರ್ಥ್ಯದ ಅಗತ್ಯವಿರುವ ಎರಕಹೊಯ್ದಗಳಿಗೆ ಈ ಪ್ಯಾರಾಮೀಟರ್ ವಿಶೇಷವಾಗಿ ನಿರ್ಣಾಯಕವಾಗಿದೆ.
4. ಡೈ ಕಾಸ್ಟಿಂಗ್ ಯಂತ್ರಗಳಲ್ಲಿ ಒತ್ತಡದ ಸಮಯದಲ್ಲಿ ಶಾಕ್ ವೇವ್ ಮೌಲ್ಯ (AP).
ಒತ್ತಡದ ನಂತರ ಇಂಜೆಕ್ಷನ್ ಸೂಜಿ ಥಟ್ಟನೆ ನಿಂತಾಗ, ಹೆಚ್ಚಿನ-ವೇಗದಲ್ಲಿ ಚಲಿಸುವ ಇಂಜೆಕ್ಷನ್ ಪಿಸ್ಟನ್, ಒತ್ತಡದ ಪಿಸ್ಟನ್ ಮತ್ತು ಗೇರ್ ಆಯಿಲ್ ಕರಗಿದ ಲೋಹದ ಮೇಲೆ ಪರ್ಯಾಯ ಆಘಾತ ತರಂಗ ಶಿಖರಗಳು ಮತ್ತು ತೊಟ್ಟಿಗಳನ್ನು ಸೃಷ್ಟಿಸುತ್ತದೆ. ಇದು ಕರಗಿದ ಲೋಹದಲ್ಲಿ ಸೇರಿಕೊಂಡಿರುವ ಗುಳ್ಳೆಗಳನ್ನು ವಿಸ್ತರಿಸಲು ಮತ್ತು ಸಂಕುಚಿತಗೊಳಿಸಲು ಕಾರಣವಾಗುತ್ತದೆ. ಏರೋನಾಟಿಕ್ಸ್ ಮತ್ತು ಗಗನಯಾತ್ರಿಗಳ ಹಿಂದಿನ ಸಚಿವಾಲಯದ ಪ್ರಾಯೋಗಿಕ ಗುಂಪಿನ ಪ್ರಯೋಗಗಳು ಮತ್ತು ವಿಶ್ಲೇಷಣೆಗಳು ಈ ಪರ್ಯಾಯ ಆಘಾತ ತರಂಗದ ಶಿಖರಗಳು ಮತ್ತು ತೊಟ್ಟಿಗಳು ತಂಪಾಗಿಸಿದ ನಂತರ ಎರಕದ ಒಳಗಿನ ದ್ವಾರಗಳ ಬಳಿ ಸೂಕ್ಷ್ಮ ಬಿರುಕುಗಳನ್ನು ಉಂಟುಮಾಡುತ್ತವೆ ಎಂದು ಬಹಿರಂಗಪಡಿಸಿತು. ಈ ಬಿರುಕುಗಳು ಸುಲಭವಾಗಿ ಲೋಡ್-ಬೇರಿಂಗ್ ಉತ್ಪನ್ನಗಳಲ್ಲಿ ಆಯಾಸದ ಮೂಲಗಳಾಗುತ್ತವೆ. ಆಘಾತ ತರಂಗವು ದೊಡ್ಡದಾದಷ್ಟೂ, ಈ ಸೂಕ್ಷ್ಮ-ಬಿರುಕುಗಳು ಹೆಚ್ಚು ಮತ್ತು ಉದ್ದವಾಗಿರುತ್ತವೆ ಮತ್ತು ಎರಕದ ಭೌತಿಕ ಗುಣಲಕ್ಷಣಗಳ ಮೇಲೆ ಹೆಚ್ಚು ತೀವ್ರ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ಆದ್ದರಿಂದ, ΔP ಸಾಮಾನ್ಯವಾಗಿ 5% ಕ್ಕಿಂತ ಕಡಿಮೆ ಇರಬೇಕು.
5. ಡೈ ಕ್ಯಾಸ್ಟಿಂಗ್ ಯಂತ್ರಗಳಲ್ಲಿನ ಇಂಜೆಕ್ಷನ್ ದರ ಮತ್ತು ಒತ್ತಡದಲ್ಲಿನ ಬದಲಾವಣೆಗಳಿಗೆ ಸೂಕ್ಷ್ಮತೆ
ಇಂಜೆಕ್ಷನ್ ದರವು ಎರಡು ಭಾಗಗಳನ್ನು ಒಳಗೊಂಡಿದೆ: ನಿಧಾನವಾದ ಇಂಜೆಕ್ಷನ್ ದರ ನಂತರ ವೇಗದ ಇಂಜೆಕ್ಷನ್ ದರ. ಕರಗಿದ ಲೋಹವನ್ನು ತುಂಬುವ ಸಮಯದಲ್ಲಿ ಸಾಕಷ್ಟು ಯಾಂತ್ರಿಕ ಶಕ್ತಿಯನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು, ಡೈ ಕ್ಯಾವಿಟಿಯ ಆಳವಾದ, ದೂರದ ಮತ್ತು ದಪ್ಪದ-ಗೋಡೆಯ ಪ್ರದೇಶಗಳನ್ನು ತಲುಪಲು ಮತ್ತು ತುಂಬಲು ಅನುವು ಮಾಡಿಕೊಡುತ್ತದೆ, ಕರಗಿದ ಲೋಹವು ಇಂಗೇಟ್ (ಒಳಗಿನ ಗೇಟ್) ಅನ್ನು ತಲುಪಿದ ನಂತರ ವೇಗವಾಗಿ ತುಂಬುವ ಅಗತ್ಯವಿದೆ. ಬೇರೆ ರೀತಿಯಲ್ಲಿ ಹೇಳುವುದಾದರೆ, ಡೈ ಕಾಸ್ಟಿಂಗ್ ಯಂತ್ರವು ತಕ್ಷಣವೇ ವೇಗದ ಇಂಜೆಕ್ಷನ್ ದರವನ್ನು ಉತ್ಪಾದಿಸಬೇಕು.